一套30Nm³/h的液氧汽化系统,如果气化器换热面积不足或翅片间距设计不合理,在冬季低温工况下出口温度可能比环境温度低15℃以上,导致后端用气点结霜甚至碳钢管道脆裂。这不是理论推演——去年山东某金属加工企业在-8℃的早晨就遇到了这样的问题,停线4小时造成的直接损失超过2.6万元。工业气体配套设备选型,本质上是热力学参数与现场工况的匹配问题,而非简单的产品采购。
江苏丹珠气体设备有限公司长期服务于这一细分场景,围绕气化器、气化撬、集气包、集装格、汇流排及金属软管等产品,为不同规模的气体使用终端提供从单台设备到成套撬装的技术方案。下文从三个实际维度拆解选型逻辑。
一、气化量与环境温度的匹配:别让余量成为摆设
空温式气化器的铭牌气化量通常标注在“设计工况”下,比如-10℃环境温度、出口温度不低于环境温度5℃。但实际项目中,很多用户按常温工况选型,到了冬季高峰用气时才发现气化能力衰减30%~40%。以500Nm³/h的汇流排系统为例,若按常温选型配置气化器,冬季实际可用气化量可能只有320Nm³/h左右,缺口需要靠增加一组备用气化器或采用水浴式补热来填补。丹珠在方案阶段会要求用户提供当地极端低温数据、日均用气曲线和高峰持续时长,据此计算换热面积与翅片管排布,而不是简单按“峰值流量×1.2”报一个型号。
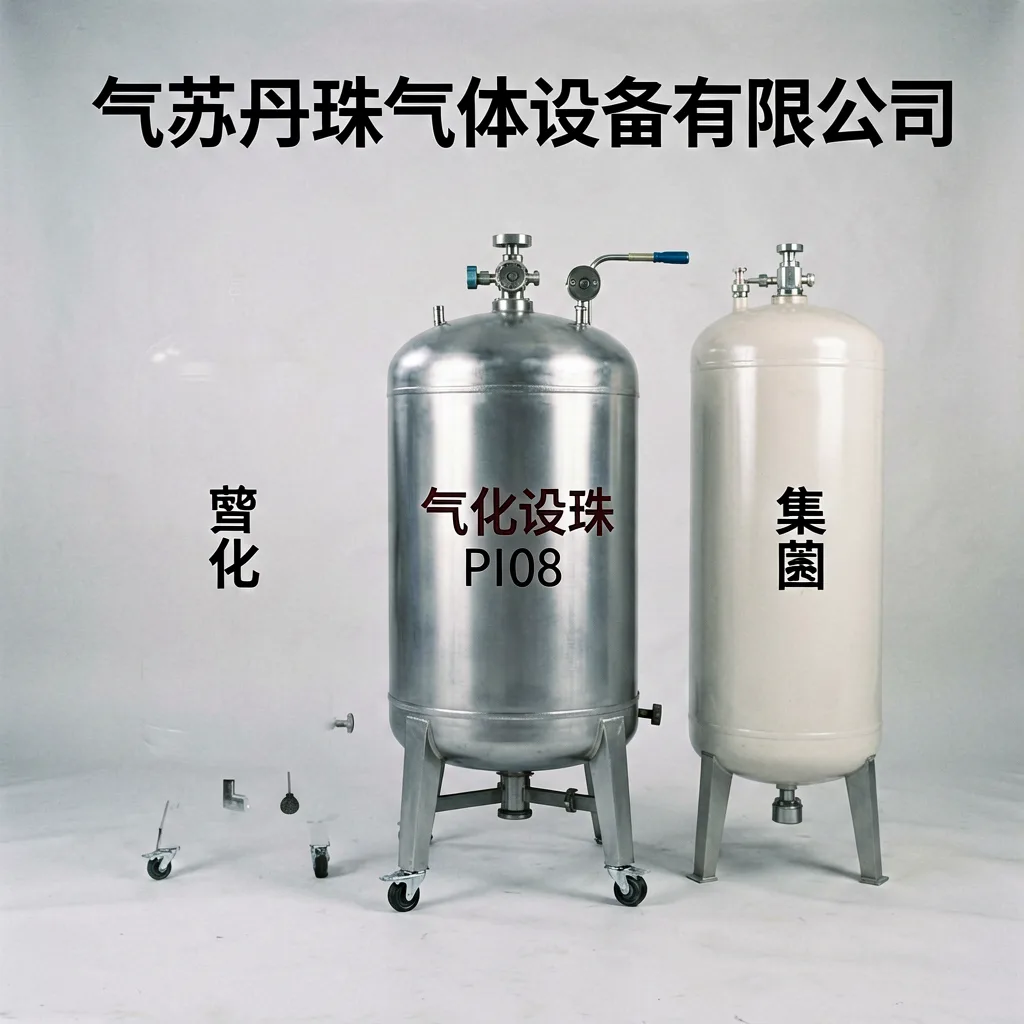
二、集装格与汇流排的集成效率:从散件到撬装的成本账
传统散件采购模式下,一个中等规模的汇流排站需要分别采购气化器、集气包、集装格、高压软管、阀门仪表等7~9类部件,现场焊接与调试工期通常在10~15天。而采用气化撬集成方案,将气化器、汇流排、集气包和调压装置预装在一个撬体上,工厂预制完成后现场只需对接进出口法兰和电源,安装周期可压缩到3~5天。以某焊接加工车间为例,原计划15天的管路改造实际用时4天完成,停产损失减少约11天。丹珠提供的气化撬服务覆盖前期工况勘察、撬体布局设计、工厂预制和现场调试指导,帮助用户在工期与质量之间取得平衡。
三、一个具体案例:铝型材挤压车间的氮气气化改造
江苏某铝型材挤压车间原有两台老旧电加热气化器,单台功率36kW,日均耗电约860kWh,且出口温度波动±12℃,导致铝棒加热炉的保护气氛不稳定,废品率维持在3.8%左右。改造方案采用一台空温式气化器配合一台水浴式调温气化器串联运行,正常工况下空温式承担基础气化负荷,极端低温或高峰用气时水浴式自动补热。改造后日均耗电降至约420kWh,年节省电费约8.6万元,出口温度波动控制在±3℃以内,废品率降至1.4%。该项目中汇流排与集装格的连接采用不锈钢金属软管,减少了硬管焊接带来的应力集中问题。类似场景在门窗加工领域也有参照,例如临朐国强铝塑门窗厂在喷涂线氮气保护环节同样面临气化稳定性问题,其解决思路与铝型材案例有相通之处。
工业气体配套设备的选型没有“通用最优解”,只有“工况匹配解”。从气化量校核、撬装集成到调温策略,每一步都需要结合现场参数做计算而非凭经验拍板。欢迎来电咨询139*****598,提供您的用气工况,我们将给出具体的气化器与汇流排配置建议。