在金属加工、食品冷冻、电子焊接等场景中,液化气体(如液氧、液氮、液氩)必须经过气化才能投入使用。一套气化能力匹配不当的系统,轻则导致终端压力波动,重则因结霜严重而中断供气。根据行业统计,约35%的气体供应故障源于气化器选型偏小或换热面积不足,而正确选型可将非计划停机时间降低60%以上。
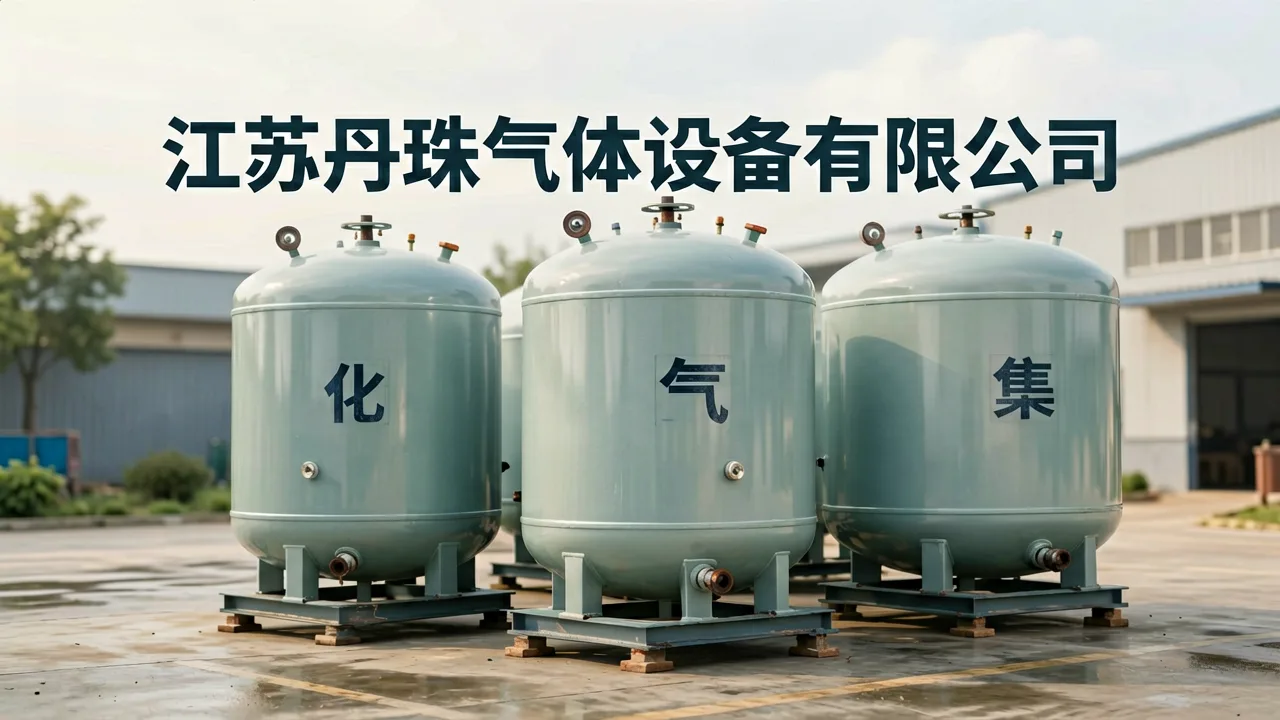
气化器:不只是“换热设备”
气化器的核心作用是将低温液体转化为常温气体,常见类型包括空温式、水浴式与电加热式。以空温式为例,在环境温度20℃、相对湿度70%的条件下,每100Nm³/h的液氧气化约需要12~15平方米的翅片管换热面积。若忽略湿度带来的结霜影响,实际气化能力可能下降40%。江苏丹珠气体设备有限公司在生产中针对不同介质(液氧、液氮、液氩、二氧化碳)调整翅片间距与管程设计,使单台设备在-20℃~40℃环境内保持稳定输出。
从气化撬到汇流排:系统集成的价值
单一气化器往往无法完成全部供气任务,需要与气化撬、集气包、集装格、汇流排及金属软管配合。例如,一个典型的中型制造车间,用气峰值约300Nm³/h,若采用“集装格+汇流排+空温式气化器”的组合,初装成本可比液罐直连方案节省约18%,且占地减少30%。丹珠提供的气化撬将气化器、调压阀、安全阀与仪表集成于同一撬块,现场只需连接进出口管路即可投用,安装周期从传统的5~7天缩短至1~2天。
一个食品加工客户的真实改造
苏北某速冻食品企业使用液氮进行隧道速冻,原有一套老式水浴气化器,因水温控制不稳,导致氮气出口温度波动±15℃,影响速冻均匀性。该企业改用丹珠提供的空温式气化器配合集气包缓冲后,出口温度稳定在±3℃以内,单条产线速冻效率提升12%,每月液氮消耗量下降约8%。此外,其配套的金属软管耐低温-196℃,减少了接头泄漏风险。对于涉及粮食机械等需要惰性气体保护的环节,稳定的气化系统同样关键,可参考粮食机械领域的配套经验。
运维要点与选型建议
即使设备选型正确,日常维护也不可忽视。建议每季度检查翅片表面是否积尘或结冰,每年校验一次安全阀与压力表。如果环境湿度长期高于80%,应优先考虑水浴式或电加热辅助型气化器。需要定制方案时,可了解气化器服务中的选型计算与现场测绘支持。总之,气化器不是孤立部件,而是气体供应系统的核心一环——匹配好气化撬、集气包与汇流排的容量,才能实现稳定、低耗的供气。